
پرس هیدرولیک اتو و امباس چرم یکی از مهمترین تجهیزات مرحله تکمیل چرم است. این دستگاه پس از دباغی، رنگرزی و خشککردن، با ترکیب کنترلشده فشار، دما و زمان تماس، ظاهر سطح، میزان براقیت، یکنواختی دانه و حس دست چرم را تنظیم میکند. نتیجه مطلوب فقط ایجاد یک نقش زیبا نیست؛ بلکه باید بدون آسیبزدن به ساختار کلاژنی، نرمی و عملکرد فیزیکی چرم به دست آید.

این عملیات در بخش تکمیل خشک انجام میشود؛ یعنی پس از پایان مراحل تر، رنگرزی، خشککردن و معمولاً پس از اعمال لایههای فینیش. اتوکاری یا Plating سطح چرم را صافتر میکند و به تشکیل و تثبیت بهتر فیلم فینیش کمک میکند. امباس با استفاده از صفحه حکاکیشده، طرح یا گرین مشخصی را روی سطح منتقل میکند.
امباس میتواند ناهماهنگیهای بصری سطح را کاهش دهد و ظاهر پوستهای مختلف را هماهنگتر کند، اما جایگزین کیفیت ساختاری نیست. ضعفهایی مانند بافت شل، ضخامت نامتناسب، ترکخوردگی فینیش یا چسبندگی ضعیف را نمیتوان صرفاً با فشار بیشتر پنهان کرد.
این متغیرها مستقل نیستند. افزایش همزمان فشار، دما و زمان ممکن است نقش را عمیقتر کند، اما احتمال کاهش ضخامت، سفتشدن دست، تغییر رنگ یا آسیب به لایه فینیش را نیز بالا میبرد. بهترین دستور تولید معمولاً کمترین ترکیب فشار، دما و زمان است که ظاهر هدف را بهصورت پایدار ایجاد کند.
گرما و فشار، ناهمواریهای سطح را کاهش میدهند و فیلم فینیش را متراکمتر میکنند. بسته به نوع صفحه، فرمول فینیش و درجه حرارت، خروجی میتواند از ظاهر مات و طبیعی تا سطح صاف و براق تغییر کند.
در تولید صنعتی کفش، کیف، کمربند و مبلمان، یکنواختی بین بچها اهمیت زیادی دارد. امباس صحیح به سازنده اجازه میدهد گرین مشخصی را در سطح وسیع و با تکرارپذیری بالا تولید کند.
فشار بیش از حد شبکه الیاف را فشرده میکند. نتیجه میتواند کاهش ضخامت، افت پری و تغییر حس دست باشد. در چرمهای نرم مانند ناپا، فشار سبک یا اصطلاحاً kiss pressure مناسبتر است؛ در حالی که چرم اصلاحشده معمولاً فشار قویتری را تحمل میکند.
دمای بالا یا مکث طولانی ممکن است بهویژه در رنگهای روشن و چرمهای گیاهی باعث تیرهشدن، تغییر تهرنگ یا افزایش اختلاف رنگ شود. اندازهگیری ΔE پیش و پس از پرس برای تولیدات حساس توصیه میشود.
| معیار | پرس تخت هیدرولیک | پرس روتاری |
|---|---|---|
| نوع تماس | کل صفحه بهصورت همزمان | تماس پیوسته با غلتک |
| امباس عمیق | مناسبتر | محدودتر |
| کنترل زمان مکث | مستقیم و دقیق | وابسته به سرعت خط و قوس تماس |
| بهرهوری | مناسب تولید بچی و طرحهای خاص | مناسب تیراژ بالا و جریان پیوسته |
| کاربرد شاخص | گرین عمیق، صفحات طرحدار، فشار بالا | اتوکاری سریع، چرمهای نرم و واکسی |
شرکتهای ایتالیایی مانند Mostardini، Gozzini و Bergi روی کنترل یکنواخت بار و دما، صلبیت فریم، تکرار ضربه و برنامهپذیری فرایند تمرکز دارند. پرسهای سری MP_TSX موستاردینی در ظرفیتهای متنوع، با کنترل PLC، گرمایش چندناحیهای و امکان ضربههای تکراری عرضه میشوند. گوتزینی بر یکنواختی فشار و دمای صفحه تأکید دارد و تجهیزات روتاری برگی مانند Starlux و Supervario-T برای جریان تولید پیوسته و مقالات نرم یا واکسی طراحی شدهاند.
عدد تناژ بهتنهایی معیار انتخاب دستگاه نیست. ابعاد صفحه، سطح واقعی تماس، یکنواختی فشار، پایداری دما، سرعت بازیابی حرارت، سهولت تعویض صفحه و خدمات فنی نیز مستقیماً بر کیفیت و هزینه تولید اثر دارند.
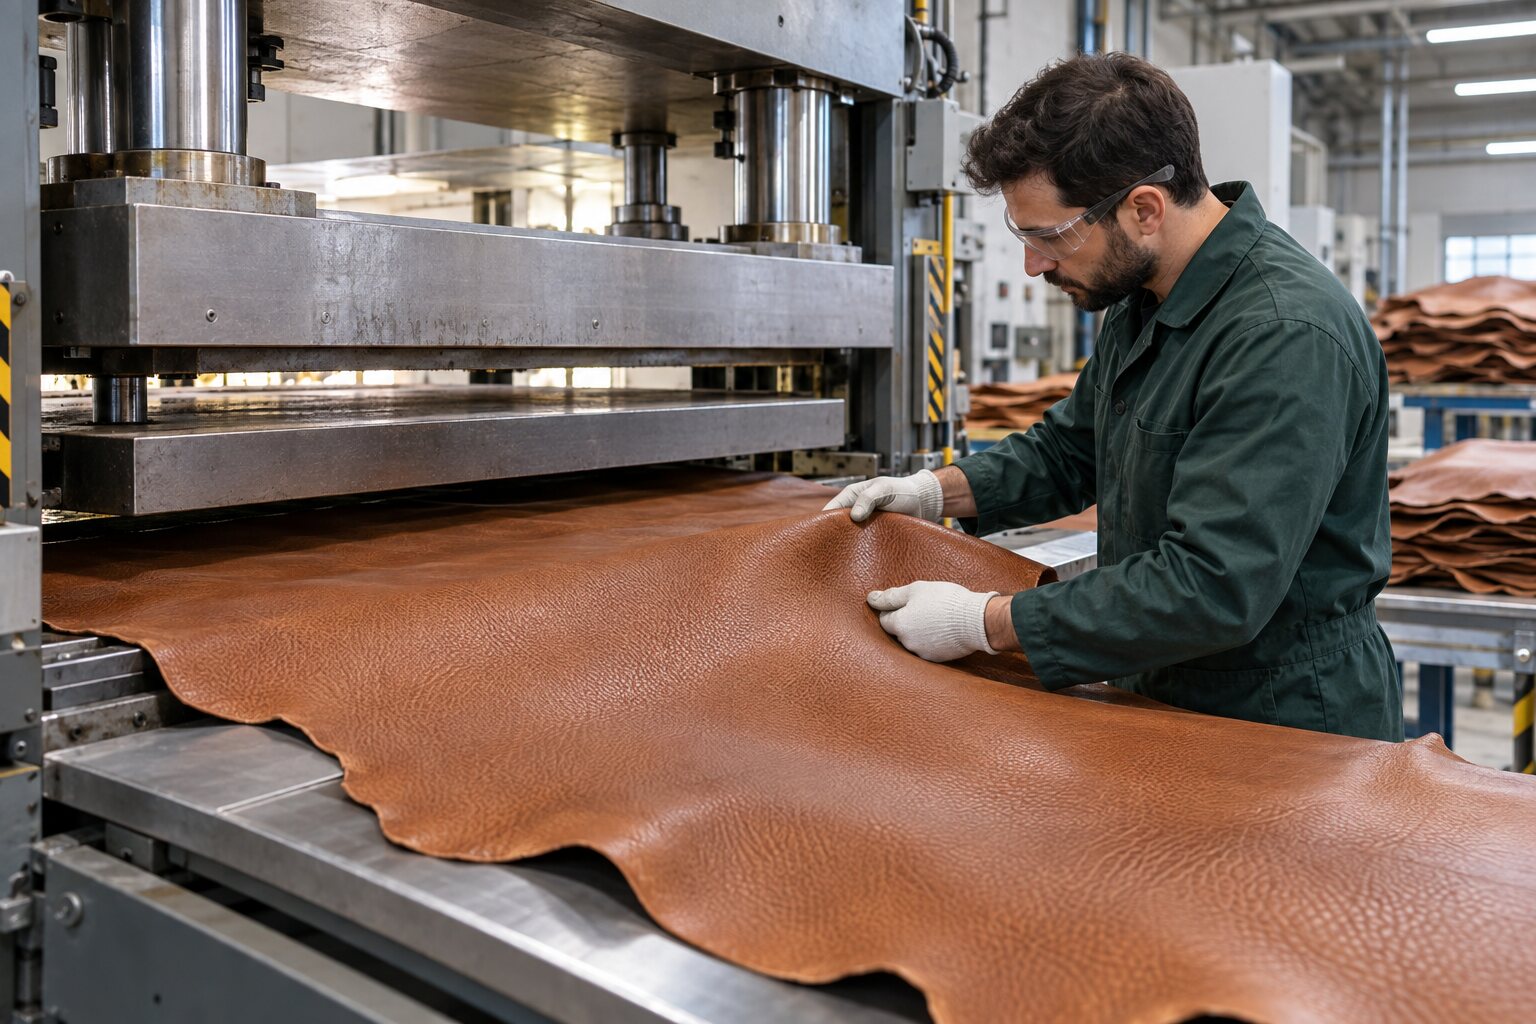
برای هر نوع چرم باید شناسنامه دستور تولید ثبت شود: کد مقاله، نوع دباغی، رطوبت، ضخامت، فرمول فینیش، شماره صفحه، فشار، دما، زمان مکث، تعداد ضربه و نتایج کنترل کیفیت. این ثبت دادهها، وابستگی تولید به تجربه شفاهی اپراتور را کاهش میدهد.
پرس هیدرولیک اتو و امباس، ابزار شکلدهی نهایی ظاهر و عملکرد سطح چرم است. نتیجه حرفهای زمانی حاصل میشود که فشار، دما و زمان بر اساس نوع چرم و شیمی فینیش تنظیم شوند. هدف، عمیقترین نقش یا بیشترین براقیت نیست؛ هدف ایجاد ظاهر موردنظر با حفظ نرمی، ضخامت، رنگ و دوام چرم است.
امباس ناهماهنگی بصری را کاهش میدهد، اما ضعف ساختار، پارگی، بافت شل یا فینیش ضعیف را برطرف نمیکند.
خیر. فشار اضافی ممکن است ضخامت و نرمی را کاهش دهد و بدون بهبود واقعی طرح، ساختار را بیش از حد فشرده کند.
حرارت میتواند رفتار رنگ، روغن و واکس را تغییر دهد. دمای بالا، زمان طولانی و رنگهای روشن ریسک تغییر را بیشتر میکنند.
فشار سبک، زمان کوتاه و دمای کنترلشده، همراه با آزمون اولیه روی نمونه، معمولاً انتخاب ایمنتری است.
علاوه بر تناژ، یکنواختی فشار و دما، ابعاد صفحه، کنترلپذیری، خدمات فنی و تناسب دستگاه با نوع محصول باید بررسی شوند.
برای بررسی نوع چرم، مشخصات فینیش و انتخاب محصول مناسب سفارش عمده، با صنایع چرم دلیر در تماس باشید.